 cn
 English
 中文简体
 Español

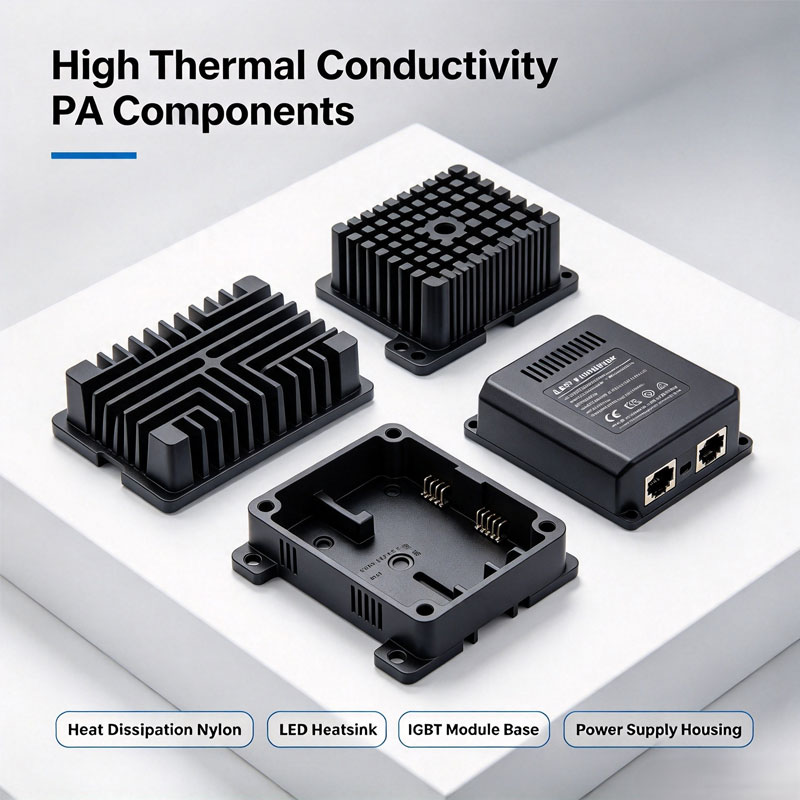
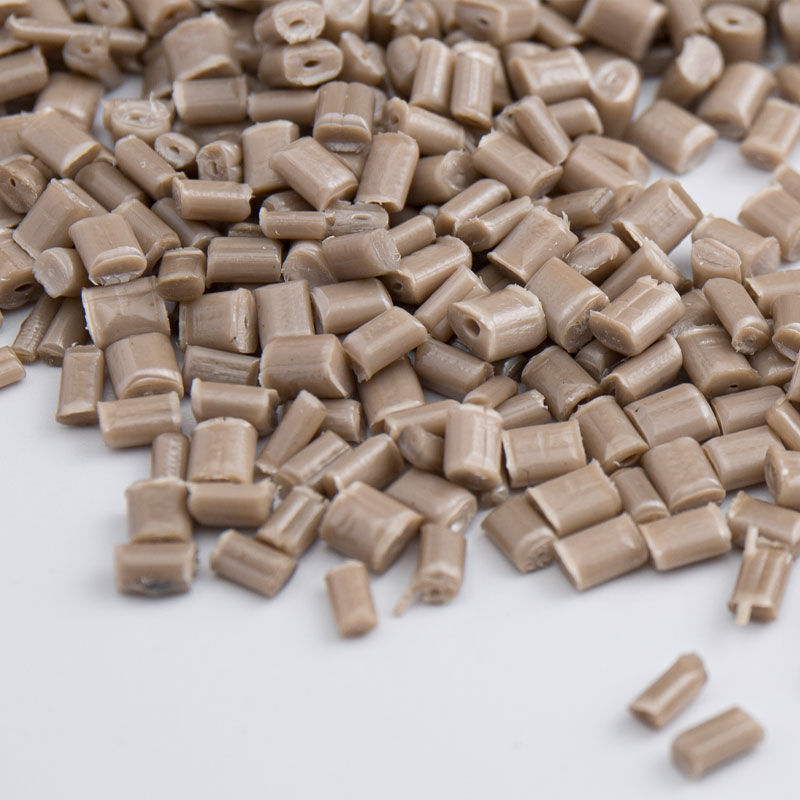
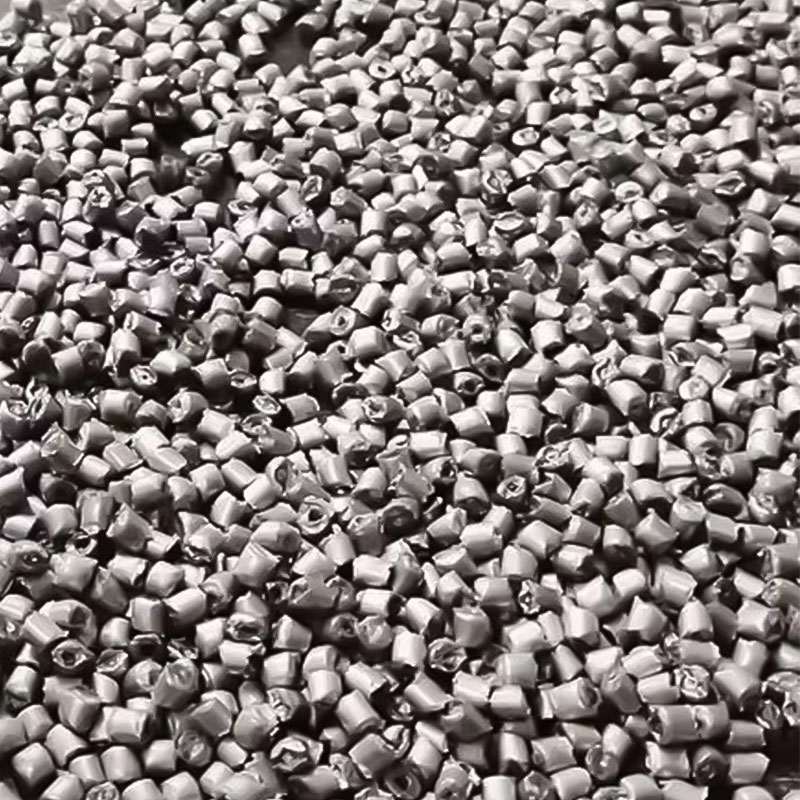
| LS PA12010 欧55 产品展示 信息 | ||||
| 产品展示 描述 | ||||
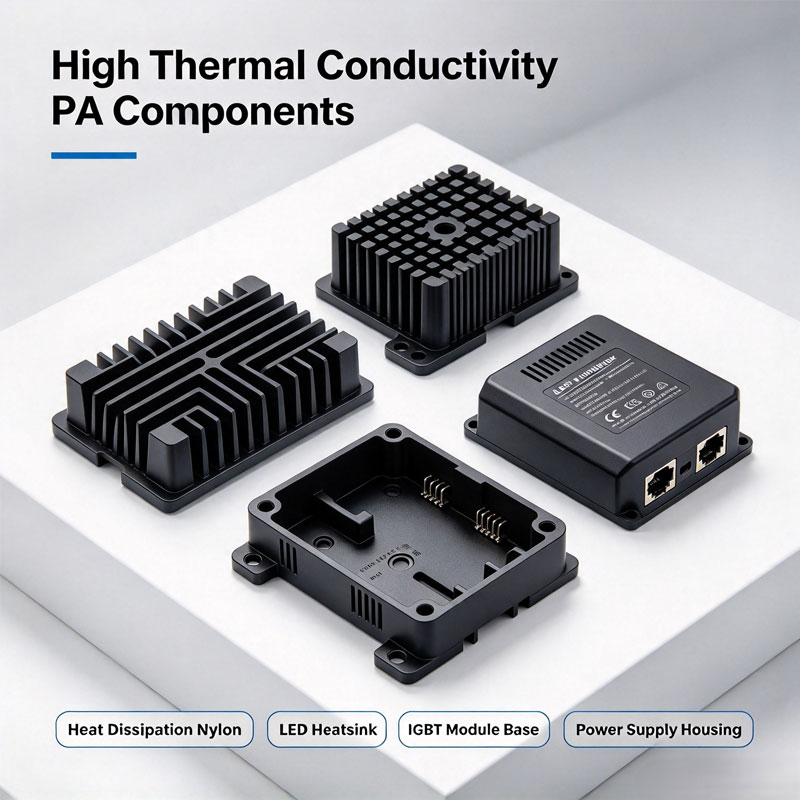
| 树脂鉴定 | 嗨 GH热 高热盟友导电尼龙 耗散和高刚度 | |||
| 颜色 | 数控 | |||
| 主要应用 | 嗨gh thermally conductive nylon for IGBT 散热器,塑料而不是铝。 | |||
| 加工 方法 | 注塑成型 | |||
| 典型 属性 | 测试 方法 | 测试 条件 | 价值 | 单位 |
| 身体素质 属性 | ||||
| 密度 | 国际标准化组织 1183 | 23 ℃ | 1.61 | 克/立方厘米 |
| 熔体流动速率 | 国际标准化组织 1133 | 275℃/5公斤 | 35 | 克/10分钟 |
| 收缩率 | GB 15585 | 0.3—0.5 | % | |
| 机械 属性 | ||||
| 拉伸强度 | 国际标准化组织 527 | 50毫米/分钟 | 65 | M P a |
| 断裂伸长率 | >1.5 | % | ||
| 弯曲强度 | 国际标准化组织 178 | 2毫米/分钟 | 95 | 兆帕 |
| 弯曲模量 | 18000 | 兆帕 | ||
| 悬臂梁缺口冲击强度 | ISO 1 80 | 4mm,23℃ | 3 | 千焦/平方米 |
| 热学 性能 | ||||
| 热变形温度 | ISO 75 | 1.8兆帕 | 205 | ℃ |
| 热学 conductivity | GB/T 22588 | 2毫米 | 5 | w/m-k |
| 热学 diffusivity | GB/T 22588 | 2毫米 | 3 | 平方毫米/秒 |
| 电气 属性 | ||||
| 计算机技术研究所 | IEC 60112 | 23±2℃/50±5%R.H. | / | V |
| 体积电阻率 | IEC 60093 | 1 0立方 5 | Ω | |
| (可燃性) | ||||
| (可燃性) | UL94 | 1. 6毫米 | HB | 班级 |
| (可燃性) | UL94 | 3.2毫米 | V2 | 班级 |
| 典型 注射 成型 工艺流程 | ||||
| 塑料 干燥 | ||||
| 干燥 Time | 2~4小时 | |||
| 干燥 Temperature | 100~130℃ | |||
| 干燥 Equipment | 热风干燥机 | |||
| 干燥 Type | 连续干燥(生产过程) | |||
| 注塑成型 Process | ||||
| 喷嘴部分 | 270~290℃ | |||
| 塑料s Section | 280~310℃ | |||
| 输送部分 | 260~280℃ | |||
| 最高注射温度 | 330℃ | |||
| 注射 Pressure | 40~120兆帕 | |||
| 注射 Speed | 30~75mm/ s | |||
| 塑料ization Pressure Velocity | 压力 65–100 兆帕,速度 60–85 mm/s | |||
| 塑料ization Back Pressure | 3~40MPa | |||
| 推荐模具温度 | 80~100℃ | |||
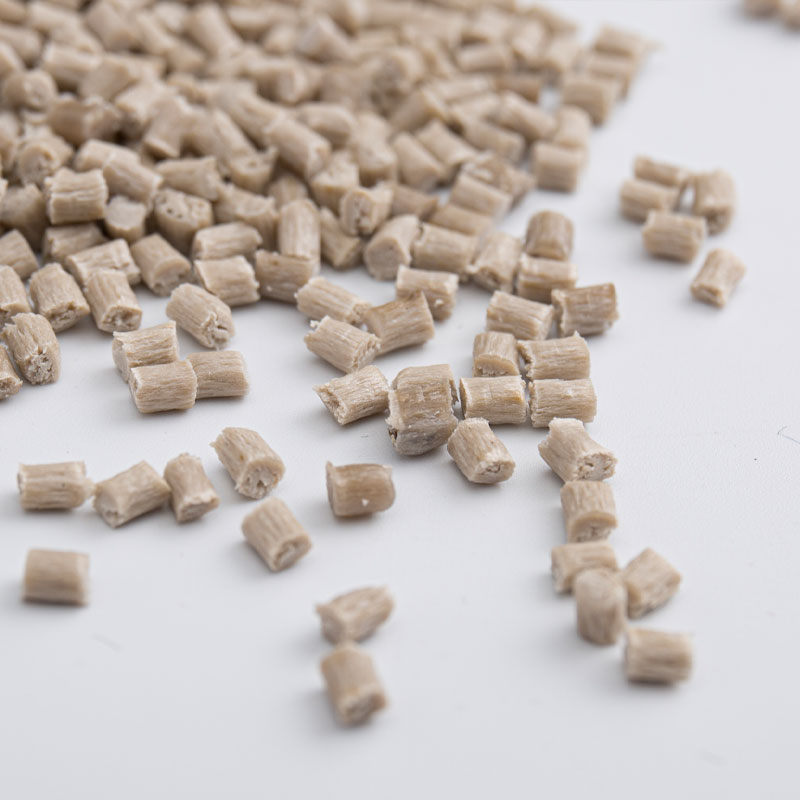
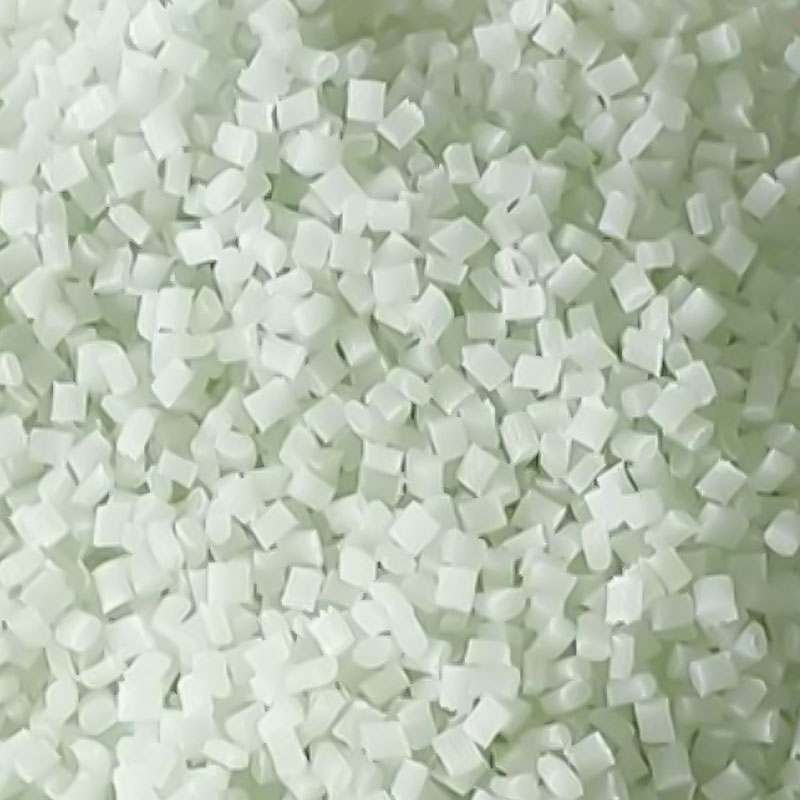
| LS PA12013 欧65 产品展示 信息 | ||||
| 产品展示 描述 | ||||
| 树脂鉴定 | 嗨gh thermally conductive nylon with high heat 耗散和高刚度 | |||
| 颜色 | 数控 | |||
| 主要应用 | 嗨gh thermally conductive nylon for IGBT 散热器,塑料而不是铝。 | |||
| 加工 Method | 注塑成型 | |||
| 典型 属性 | 测试 方法 | 测试 条件 | 价值 | 单位 |
| 身体素质 属性 | ||||
| 密度 | ISO 1183 | 23 ℃ | 1.73 | 克/立方厘米 |
| 收缩率 | GB15585 | 0.3—0.5 | % | |
| 机械 属性 | ||||
| 拉伸强度 | 国际标准化组织 527 | 50毫米/分钟 | 55 | 兆帕 |
| 断裂伸长率 | > 2 | % | ||
| 弯曲强度 | ISO 178 | 2毫米/分钟 | 90 | 兆帕 |
| 弯曲模量 | 20000 | M P a | ||
| 伊佐德 有缺口 影响 实力 | ISO 1 80 | 4mm,23℃ | 3 | 千焦/平方米 |
| 热学 性能 | ||||
| H 吃变形温度 | ISO 75 | 1.8兆帕 | 165 | ℃ |
| 热学 conductivity | GB/T 22588 | 2毫米 | 15 | w/m-k |
| 热学 diffusivity | GB/T 22588 | 2毫米 | 3.8 | 平方毫米/秒 |
| 电气 财产 s | ||||
| 计算机技术研究所 | IEC 60112 | 23±2℃/50±5%R.H. | / | V |
| 体积电阻率 | IEC 60093 | 1 0 1 ³ | Ω | |
| (可燃性) | ||||
| (可燃性) | UL94 | 1.6毫米 | V 1 | 克拉斯 s |
| (可燃性) | UL94 | 3.2毫米 | 沃 | 克拉斯 s |
| 典型 注射 成型 工艺流程 | ||||
| 塑料 干燥 | ||||
| 干燥 Time | 2~4小时 | |||
| 干燥 Temperature | 100~130℃ | |||
| 干燥 Equipment | 热风干燥机 | |||
| 干燥 Type | 连续干燥(生产过程) | |||
| 注射 成型 工艺流程 | ||||
| 喷嘴部分 | 270~290℃ | |||
| 塑料s Section | 280~310℃ | |||
| 输送部分 | 260~280℃ | |||
| 最高注射温度 | 330℃ | |||
| 注射 Pressure | 40~120兆帕 | |||
| 注射 Speed | 30~75毫米/秒 | |||
| 塑料ization Pressure Velocity | 压力 65–100 兆帕,速度 60–85 mm/s | |||
| 塑料ization Back Pressure | 3~40MPa | |||
| 推荐模具温度 | 80~100℃ | |||