 cn
 English
 中文简体
 Español

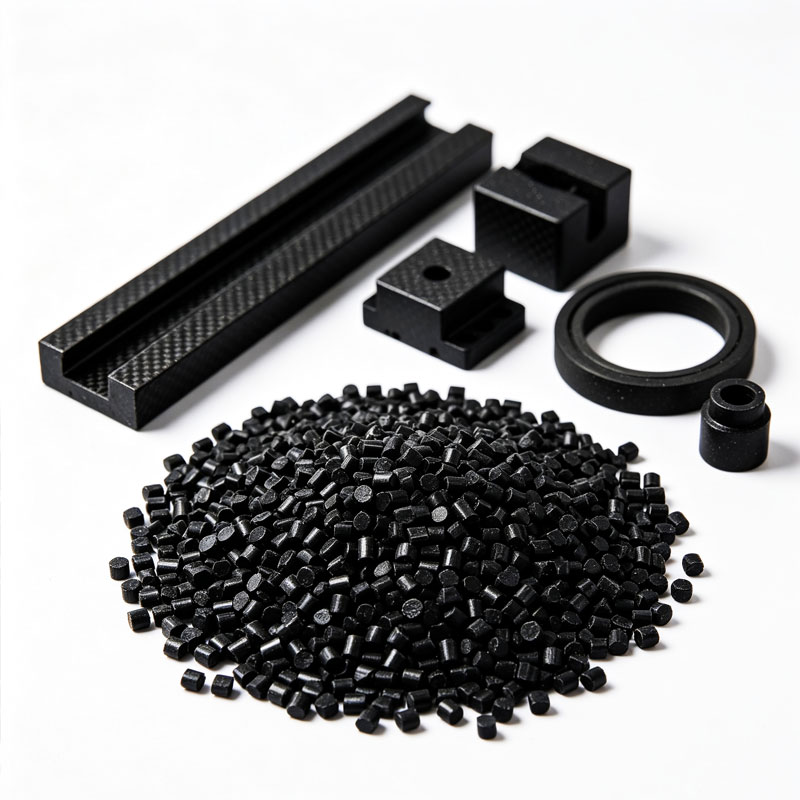
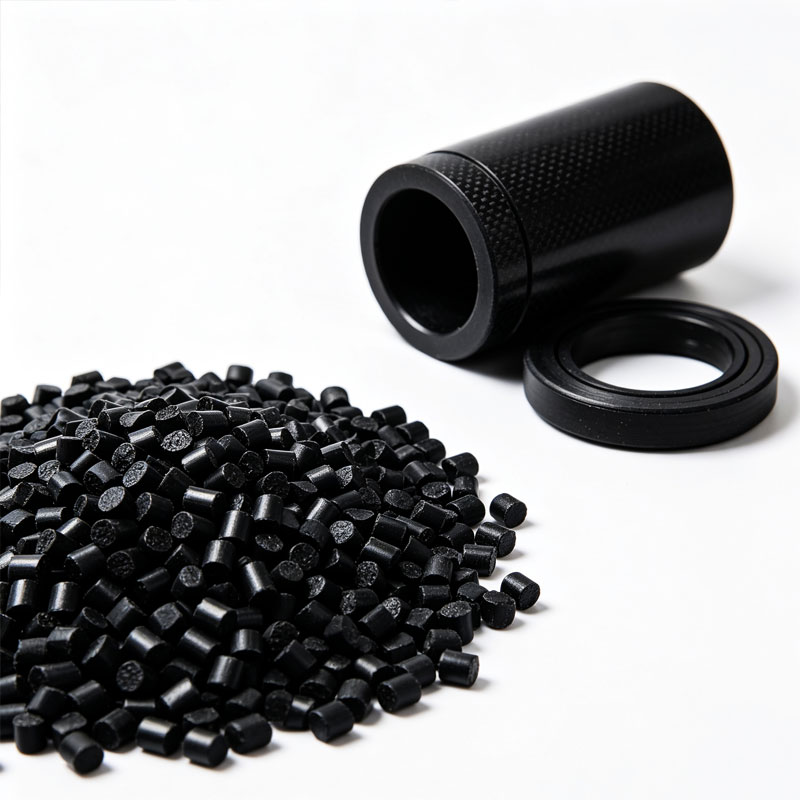
| 产品展示 描述 | |||||||
| 材料 | 含有碳纤维、石墨和聚四氟乙烯导电级,刚性高,耐化学性好,耐磨 抵抗力 | ||||||
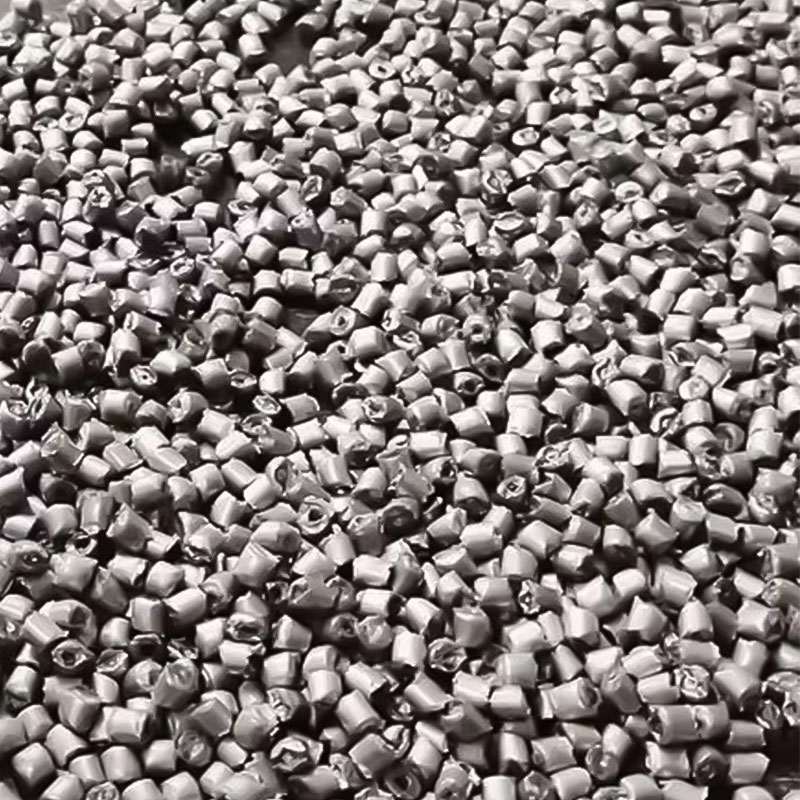
| 颜色 | 黑色 | ||||||
| 主要应用 | 应用领域 在 的 机器人技术 场、轴承 套筒、轴承 法兰、子弹头 外壳、皮套、瞄准镜 | ||||||
| 加工方法 | 注射 成型 | ||||||
| 典型属性 | 测试方法 | 测试条件 | 价值 | 单位 | |||
| 身体素质 属性 | |||||||
| 密度 | ISO 1183 | 23 ℃ | 1.47 | 克/立方厘米 | |||
| 水吸收 | ISO 62 | 23℃饱和度 | 0.4 | % | |||
| 收缩率 | ISO 294-4 | 横向 | 0.45 | % | |||
| 收缩率 | ISO 294-4 | 流量 方向 | 0.15 | % | |||
| 机械 属性 | |||||||
| 拉伸实力 | ISO 527 | 50毫米/分钟 | 160 | 兆帕 | |||
| 拉伸模数 | 12000 | 兆帕 | |||||
| 伸缩率 | 2 | % | |||||
| 弯曲实力 | ISO 178 | 2毫米/分钟 | 230 | 兆帕 | |||
| 弯曲模数 | 11000 | 兆帕 | |||||
| 伊佐德 无缺口 影响 实力 | ISO 180 | 4毫米,22℃ | 40 | 千焦/平方米 | |||
| 伊佐德 有缺口 影响 实力 | ISO 180 | 4mm,23℃ | 6 | 千焦/平方米 | |||
| 系数 的 摩擦力 | ASTM G99 | 干摩擦 | 0.125 | ||||
| 体积 磨损 率 测试 | ASTM G133 | 2.0×10⁻⁶ | 毫米立方/(N ·米) | ||||
| 磨损 疤痕 宽度 测试 | ASTM G133 | (100N×1000 转速) | 0.65 | mm | |||
| 热学 性能 | |||||||
| 热 变形 温度 | ISO 75 | 1.8兆帕 | 315 | ℃ | |||
| 热 变形 温度 | ISO 75 | 0.45MPa | 330 | ℃ | |||
| 熔化 温度 | ISO 11357 | 340 | ℃ | ||||
| 线性 扩张 系数 | ISO 11359 | Tg 流量,低于 Tg | 17 | 微米/米/℃ | |||
| 线性 扩张 系数 | ISO 11359 | Tg 流量,高于 Tg | 12 | 微米/米/°℃ | |||
| 热学 性能 | |||||||
| 表面 阻力 | IEC 60093 | 23℃ | 1.00E 05 | 质量/平方米 | |||
| 体积 阻力 | IEC 60093 | 23 ℃ | 1.00E 07 | Ω.CM | |||
| 耗散 事实 或 | IEC 62631-2-1 | 23℃1MHz | 0.02 | ||||
| 计算机技术研究所 | IEC 60112 | 150 | V | ||||
| 火焰 阻燃剂 属性 | |||||||
| 火焰 阻燃剂 属性 | UL94 | 0.3毫米 | V0 | 班级 | |||
| 火焰 阻燃剂 属性 | UL94 | 0.5毫米 | V0 | 班级 | |||
| 火焰 阻燃剂 属性 | UL94 | 1毫米 |
V0 | 班级 | |||
| 火焰 阻燃剂 属性 | UL94 | 1.5毫米 | V0 | 班级 | |||
| (GWFI)灼热丝可燃性指数 | IEC60695-2-12 | 0.75毫米 | 960 | ℃ | |||
| (GWFI)灼热丝可燃性指数 | IEC60695-2-12 | 1.5毫米 | 960 | ℃ | |||
| (GWFI)灼热丝可燃性指数 | IEC60695-2-12 | 3毫米 | 960 | ℃ | |||
| (GWFI)灼热丝可燃性指数 | IEC60695-2-13 | 0.75毫米 | 850 | ℃ | |||
| (GWFI)灼热丝可燃性指数 | IEC60695-2-13 | 1.5毫米 | 850 | ℃ | |||
| (GWFI)灼热丝可燃性指数 | IEC60695-2-13 | 3毫米 | 960 | ℃ | |||
注:(1)所提供数据为典型值,仅供客户参考。他们不保证质量的最小值或最大值
指标或任何其他目的。 (2)不同的颜色可能有不同的性能特点。
注:本文档中的数据和信息基于我们目前的理解和经验。如果将来有新的理解和经验,本文档中的信息和数据可能会被修改,恕不另行通知。由于不同地区和不同时间的条件和适用法律有所不同,客户有责任确定本文档中的产品和产品信息是否适合其使用,并确保其工作场所和处理产品的方法符合适用的法律和其他政府法规。力数材料对本文档中的信息和数据不承担任何责任或义务,也不提供任何保证。本文件明确排除有关产品适销性或特定用途适用性的所有默示保证。欲了解更多详情,请访问公司网站:www.lisumaterial.com。
| 塑料干燥 | |
| 干燥时间 | 2~4小时 |
| 干燥温度 | 130~150℃ |
| 干燥设备 | 热风干燥机 |
| 干燥型 | 连续干燥(生产过程) |
| 注塑工艺 | |
| 喷嘴部分 | 370~-390℃ |
| 塑料部 | 380~-400℃ |
| 输送部分 | 360~380℃ |
| 最高注射温度 | 450℃ |
| 注射压力 | 30-70MPa |
| 注射速度 | 30~75毫米/秒 |
| 塑化剂 | 35~70MPa,50-100mm/s |
| 塑化背压 | 20-60MPa |
| 推荐模具温度 | 170~210℃ |
注:上述注塑工艺应根据制品形状、模具设计、注塑机规格等不同条件而有所不同。具体需根据实际情况进行调整。